Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Province du Jiangsu


Le 430FR est un acier inoxydable ferritique à usinage libre conçu pour les électrovannes, les armatures de relais et autres composants magnétiques doux. It combines the machinability of a sulfur-bearing chromium steel with tight residual-element control, so a properly bright-annealed part delivers consistent magnetic performance: high permeability, low coercivity, and a stable saturation point. For engineers and buyers, it is the practical default when a component must be machined in volume, carry magnetic flux reliably, and resist corrosion in moderate service environments.
Qu'est-ce que l'acier inoxydable 430FR ?
Le 430FR est une variante à résidus contrôlés du 430F, l'acier inoxydable ferritique standard à usinage libre. It belongs to the 430 family: roughly 16 to 18 percent chromium, low carbon, and ferromagnetic at room temperature. Sulfur is added deliberately to improve chip breakage and surface finish during machining, while the R designation signals that residual elements such as nickel, copper, and molybdenum are kept to tighter limits than in ordinary 430F, protecting the magnetic response of the finished part.
European suppliers often list the grade as 1.4105 (X6CrMoS17), and some catalogs add the suffix IL for the solenoid-quality variant. Legacy national specifications may reference A838-2-1. Dans l'industrie, vous entendrez également les termes acier de qualité solénoïde et acier inoxydable magnétique de décolletage utilisés pour le même matériau.
| Élément | Plage typique (%) |
|---|---|
| Chrome (Cr) | 16,0 à 18,0 |
| Soufre (S) | 0,15 à 0,35 |
| Carbone (C) | 0,12 maximum |
| Manganèse (Mn) | 1,25 maximum |
| Silicium (Si) | 1,00 maximum |
| Phosphore (P) | 0,06 maximum |
| Molybdène (Mo) | 0,60 maximum |
| Nickel (Ni) | 0,60 maximum |
| Fer (Fe) | Solde |
Pourquoi le 430FR est le choix standard pour les composants solénoïdes
430FR wins in solenoid applications because it is one of the few stainless steels that satisfies three requirements at once: machinability, corrosion resistance, and predictable magnetic behavior. Nickel-iron and cobalt-iron soft-magnetic alloys reach higher permeability, but they can cost two to five times more and machine far more slowly, so they are reserved for high-end instrumentation rather than volume-produced valves and relays.
- Une perméabilité maximale élevée, généralement de 800 à 1 200 après un recuit correct, produit une forte force magnétique par ampère-tour.
- Low coercivity, commonly below 1.2 oersteds (about 95 A/m), lets the part release quickly when current stops and reduces hysteresis loss in alternating-current service.
- Une induction de saturation stable maintient la courbe de force de traction cohérente d'un lot à l'autre, ce qui est important pour les vannes et les actionneurs proportionnels.
- L'usinabilité par coupe libre génère des copeaux courts et cassés et une bonne durée de vie de l'outil, ce qui rend l'usinage de gros volumes d'induits et de pièces polaires économique.
- Une résistance modérée à la corrosion est suffisante pour l’air, l’eau, le carburant et de nombreux fluides hydrauliques, de sorte qu’un placage ou un revêtement en acier au carbone n’est pas nécessaire.
430 contre 430F contre 430FR : comment les notes se comparent
The three grades share the same base alloy but target different priorities: general corrosion resistance, machining throughput, or magnetic consistency. Le tableau ci-dessous résume les différences pratiques.
| Note | Objectif de conception principal | Gamme soufre | Contrôle résiduel | Usinabilité | Cohérence magnétique |
|---|---|---|---|---|---|
| 430 | Acier inoxydable ferritique général résistant à la corrosion | 0,030% maximum | Norme | Foire | Modéré |
| 430F | Inox de décolletage pour pièces vissées et petits composants | 0,15% à 0,35% | Norme | Excellent | Modéré |
| 430FR | Acier inoxydable à usinage libre magnétique doux pour solénoïdes | 0,15% à 0,35% | Serré (Ni, Cu, Mo restreint) | Excellent | Le meilleur des trois |
Si la pièce ne transporte aucun flux magnétique, le 430F est généralement le choix le moins coûteux car ses exigences résiduelles sont moins strictes. Si la pièce doit fonctionner comme un aimant, le 430FR comble l'écart entre usinabilité et stabilité magnétique.
Traitement thermique : ce qui crée réellement les propriétés magnétiques
Les performances magnétiques du 430FR ne sont pas entièrement établies à l'usine ; il est créé dans le four de recuit. Un noyau qui n'est pas recuit correctement présentera une mauvaise perméabilité et une coercivité élevée, quelle que soit la propreté de la masse fondue.
Un recuit brillant dans une atmosphère d'hydrogène ou d'ammoniac dissocié, généralement entre 750 et 830 degrés Celsius, suivi d'un refroidissement lent et uniforme, est la voie standard. Deux variables méritent une attention particulière : l’uniformité de la température dans toute la charge du four et la pureté atmosphérique. Both are influenced by how the charge is arranged inside the furnace, and tray or basket geometry can create temperature gradients that leave some parts softer than others. C'est exactement le problème que optimisation de la charge du four grâce à des plateaux de traitement thermique bien conçus est censé résoudre.
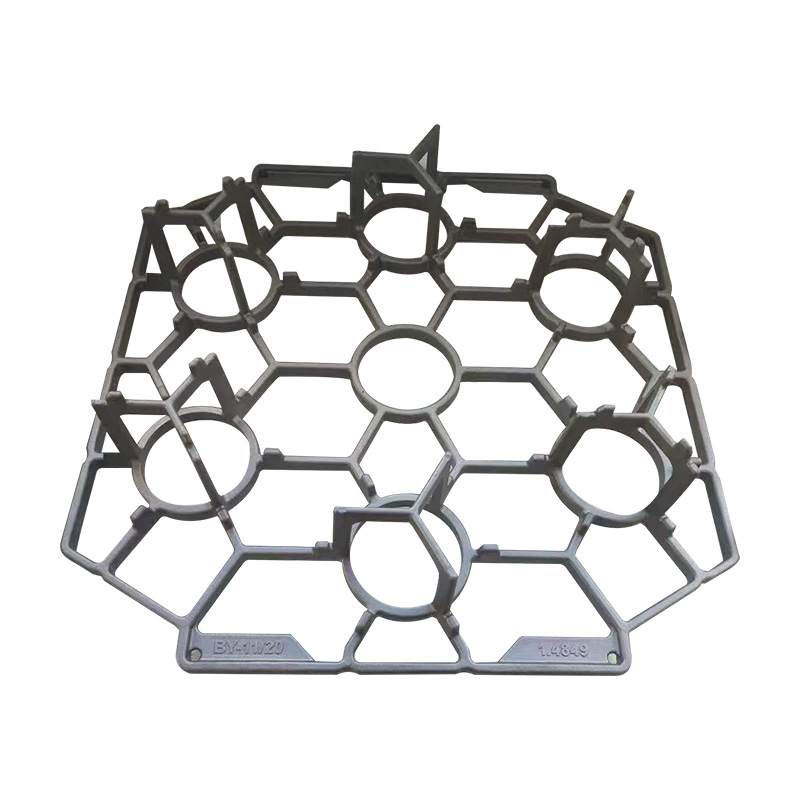 Plateau de base en fonte d'acier inoxydable pour fours de traitement thermique Ce plateau moulé maintient les charges du four élevées et uniformément espacées, permettant une répartition uniforme de la température pendant le recuit brillant. Sa construction moulée avec précision offre la solidité nécessaire pour supporter des charges lourdes. Voir le produit →
Pour les fonderies et les ateliers de traitement thermique utilisant des fours discontinus, un plateau de base moulé en acier inoxydable maintient la charge élevée, uniformément espacée et mécaniquement stable, ce qui affecte directement la qualité de recuit des composants 430FR.
Usinage et fabrication de précision du 430FR
Le 430FR est l'un des aciers inoxydables les plus faciles à usiner, mais le même soufre qui améliore le contrôle des copeaux limite le soudage et peut affecter la qualité des bords. Planifiez donc le parcours de fabrication autour de l'usinage plutôt que de l'assemblage.
Les plongeurs, noyaux, induits, pièces polaires et petits boîtiers dominent la liste des pièces du 430FR. La plupart des ateliers évaluent son usinabilité à 70 à 80 pour cent de l'acier au carbone AISI 1212, ce qui est bien meilleur que le standard 304 ou 316. Les outils en carbure, les vitesses de coupe modérées et un angle de coupe positif fonctionnent bien, et les copeaux courts et cassants s'évacuent facilement des tours automatiques.
Lorsqu'un ensemble solénoïde utilise des entretoises, des cales ou des parallèles non magnétiques pour définir l'entrefer de travail, ces pièces n'ont pas besoin de réponse magnétique. Le moulage de précision de forme quasi nette de si petits composants réduit le gaspillage de matériaux et évite les longs cycles d'usinage, ce qui en fait une alternative pratique à la découpe de barres coûteuses.
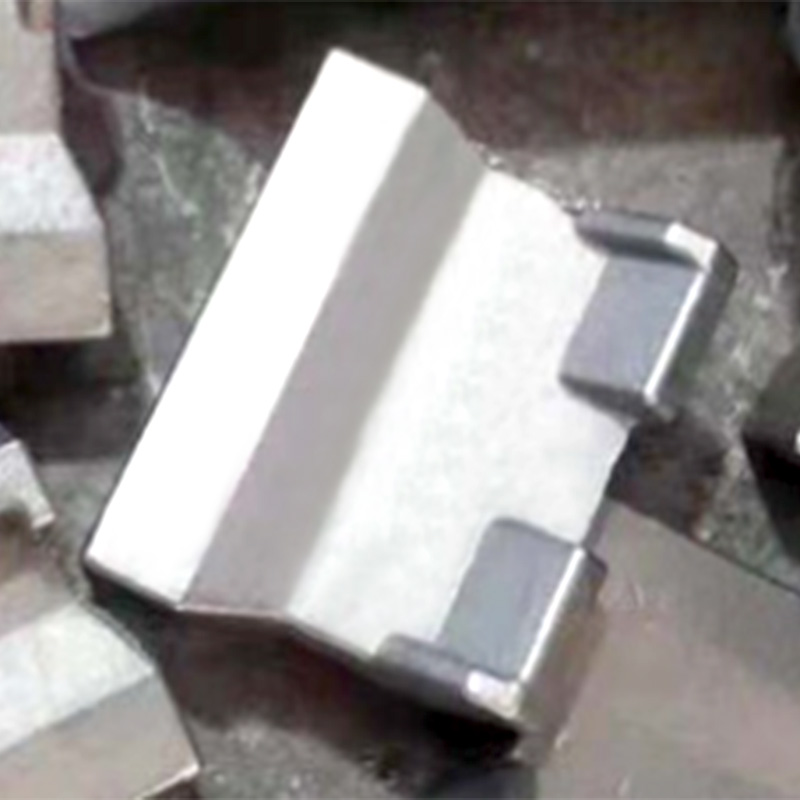 Entretoise de coulée de précision parallèle pour applications non magnétiques Near-net-shape casting offers a practical way to produce small spacers or shims with precise dimensions and surface finish, reducing material waste compared to machining bar stock for solenoid air-gap settings. Voir le produit →
Le soudage du 430FR doit être évité autant que possible, car la teneur élevée en soufre provoque des fissures à chaud et de la porosité. Si un joint soudé est inévitable, maintenez un faible apport de chaleur et utilisez une charge ferritique adaptée, ou envisagez une qualité à faible teneur en soufre telle que le 430Ti pour les conceptions nécessitant beaucoup de soudures.
Applications typiques dans l’ensemble de l’industrie
Le 430FR apparaît partout où un électro-aimant a besoin d'un noyau usiné résistant à la corrosion : des électrovannes industrielles aux actionneurs de frein sur rail et aux composants d'injection de carburant automobile.
- Électrovannes industrielles pour eau, air, vapeur et fluide hydraulique, avec plongeurs, pièces polaires et cadres magnétiques en 430FR.
- Vannes proportionnelles et tout ou rien pour le contrôle des processus dans les usines chimiques et alimentaires, où la force magnétique reproductible est essentielle.
- Armatures de relais et de contacteurs, noyaux et circuits magnétiques complets dans les appareils de commutation.
- Pièces automobiles telles que les noyaux d'injecteur de carburant, les vannes d'actionnement ABS et les électrovannes de transmission.
- Capteurs magnétiques, interrupteurs de sécurité et verrouillages nécessitant une pièce ferromagnétique résistante à la corrosion à proximité de l'élément de détection.
- Solénoïdes de frein et d’embrayage dans les équipements de manutention et d’emballage.
Le corps de vanne lui-même est une autre histoire matérielle. Le 430FR n'est ni coulé ni soudé dans les carrosseries ; le corps est normalement une pièce moulée ou forgée dans une qualité soudable en acier inoxydable ou en laiton. Pour les applications en milieu corrosif, les carters de pompe en acier inoxydable moulé et les boîtiers sous pression similaires constituent la solution établie depuis des décennies.
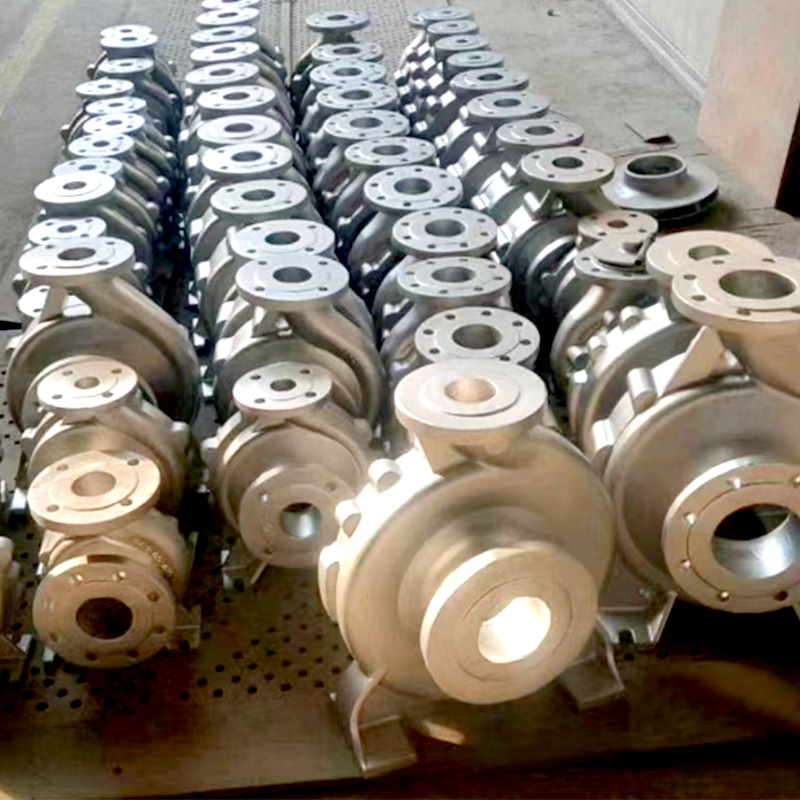 Moulage en sable de résine de boîtier de pompe pour pompes industrielles Ce boîtier de pompe en résine moulée au sable offre solidité, précision dimensionnelle et résistance à la pression et à la corrosion, ce qui en fait une option fiable pour les corps des systèmes de traitement de l'eau, du pétrole et du gaz et des produits chimiques. Voir le produit →
Liste de contrôle d'approvisionnement et de spécifications
L'achat de 430FR doit être basé sur le certificat de l'usine, et non sur le seul nom de qualité. Les véritables différences entre de bonnes et de mauvaises performances magnétiques résident dans les limites résiduelles et dans les pratiques de recuit du fournisseur.
- Demandez un certificat d'essai du broyeur avec le numéro de coulée et vérifiez que le soufre et les éléments résiduels (Ni, Cu, Mo) entrent dans les limites de la spécification applicable.
- Confirmez l'état de livraison : recuit brillant ou recuit et décapé, avec une dureté généralement comprise entre 150 et 180 HB.
- Demandez si le producteur mesure les propriétés magnétiques par chaleur et demandez les valeurs maximales de perméabilité relative et de coercivité si disponibles.
- Définissez la forme requise : barre ronde, hexagone, bobine de fil ou bande, car le comportement magnétique peut différer légèrement entre les conditions laminées à chaud et étirées à froid.
- Pour l'usinage de gros volumes, vérifiez la tolérance dimensionnelle et la rectitude, car les nuances de coupe libre ont tendance à se déformer davantage lors de l'emboutissage.
- Pour les marchés européens, confirmez la conformité RoHS et la désignation EN correcte (1.4105) sur la déclaration de conformité.
Foire aux questions sur 430FR
Le 430FR est-il magnétique ?
Oui. Le 430FR est un acier inoxydable ferritique, il est donc ferromagnétique à température ambiante. Il est spécifié pour les pièces de solénoïde et de relais précisément parce qu'il magnétise et démagnétise de manière prévisible après un cycle de recuit brillant correct.
Quelle est la différence entre 430F et 430FR ?
430F est la nuance d'usinage libre à usage général. Le 430FR ajoute un contrôle plus strict des éléments résiduels qui autrement disperseraient les propriétés magnétiques. Les deux contiennent le même ajout d'usinabilité à base de soufre, mais le 430FR offre une perméabilité et une coercivité plus constantes d'une chaleur à l'autre.
Le 430FR peut-il être soudé ?
Pas comme premier choix. La teneur élevée en soufre qui le rend bien usinable provoque également des fissures à chaud et de la porosité dans les soudures. Concevez l'assemblage avec une fixation mécanique, un jalonnement ou des ajustements serrés. Si un joint soudé est obligatoire, envisagez plutôt une qualité ferritique à faible teneur en soufre.
Le 430FR peut-il être fourni en casting ?
Commercialement, le 430FR est un produit corroyé fourni sous forme de barres, de fils et de bandes, car l'ajout de soufre cible l'usinage. Si la géométrie de la pièce favorise la coulée, discutez des limites résiduelles et du recuit final avec une fonderie ; une pièce moulée ferritique à résidus contrôlés avec un recuit brillant peut se rapprocher du comportement du 430FR mais n'aura pas les mêmes spécifications de qualité corroyée.
Quelle température de recuit le 430FR nécessite-t-il ?
La plupart des producteurs recommandent un recuit brillant entre 750 et 830 degrés Celsius dans une atmosphère réductrice avec un refroidissement lent. Le cycle exact doit être validé par rapport à la bande recommandée par le fournisseur : une température excessive produit des grains grossiers et un matériau plus mou, tandis qu'un sous-recuit laisse des grains déformés qui empoisonnent la réponse magnétique.
Pensées finales
Le 430FR est le cheval de bataille de l'industrie des solénoïdes. Il mérite sa place car il équilibre les quatre éléments qui intéressent réellement un concepteur de production : l'usinabilité, la cohérence magnétique, la résistance à la corrosion et le coût. Les points de contrôle critiques sont la métallurgie du matériau entrant, en particulier les limites résiduelles, et la discipline du processus de recuit. Si vous réussissez les deux, le composant fonctionnera de manière fiable sur des millions de cycles. Ignorez l’un ou l’autre, et les vannes tireront trop faiblement, se relâcheront trop lentement ou dériveront d’un lot à l’autre.
Lorsque vous comparez des fournisseurs, ne les évaluez pas uniquement sur la base du prix proposé. Demandez le certificat de l'usine, demandez les données d'hystérésis et demandez comment le four de recuit est contrôlé et surveillé. Ces trois réponses en révèlent plus sur la cohérence de l'approvisionnement du 430FR que n'importe quelle fiche marketing.