Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Province du Jiangsu


ASTM A494/A494M est la spécification régissant les pièces moulées en nickel et en alliages de nickel produites pour un service résistant à la corrosion. Il définit les limites de composition chimique, les propriétés mécaniques minimales, les conditions de traitement thermique et les règles de réparation et de soudage pour les nuances allant du nickel pur aux alliages nickel-cuivre, nickel-molybdène et nickel-chrome-molybdène. Si vous commandez des corps de pompe, des corps de vanne, des roues ou des raccords pour le traitement chimique, les usines pétrochimiques, les systèmes marins ou les équipements de contrôle de la pollution, citer la norme ASTM A494 dans le bon de commande est le moyen le plus clair de fixer le matériau, les tests et les critères d'acceptation avant le début de la fabrication.
Ce que couvre l'ASTM A494/A494M
La norme s'applique aux pièces moulées fabriquées à partir d'alliages en solution solide à base de nickel et riches en nickel, pour lesquels la principale exigence de conception est la résistance à la corrosion plutôt que la résistance à haute température. Elle couvre les familles d’alliages utilisés dans les environnements de process les plus agressifs :
- Nickel : CZ100
- Nickel-cuivre et nickel-cuivre-silicium : M35-1, M35-2
- Nickel-cuivre-carbone : M30C
- Nickel-molybdène : N7M, N12MV
- Nickel-chrome : CY40
- Nickel-molybdène-chrome : CW-6M, CW-12MW
- Nickel-molybdène-chrome avec niobium : CW-6MC
La spécification définit également les exigences générales concernant les coupons d'essai, l'usinage, l'inspection, la certification et les conditions dans lesquelles les pièces moulées sont fournies. Comme pour la plupart des normes de matériaux ASTM, l'A494 est un document consensuel : les producteurs et les acheteurs l'utilisent comme langage technique commun lors du devis, de la fabrication et de l'acceptation finale.
L'ASTM révise régulièrement l'A494/A494M, l'édition est donc importante. La révision 2024, par exemple, a été retirée en avril 2026, c'est pourquoi les équipes d'achat doivent toujours confirmer quelle édition est active au moment de la commande. La spécification est également largement adoptée en dehors du secteur privé ; le ministère américain de la Défense l’a officiellement adopté en octobre 2021 pour l’utiliser dans les contrats d’équipement militaire.
Nuances d'alliages de nickel selon ASTM A494 et leurs applications typiques
Chaque désignation ASTM A494 cible un mécanisme de corrosion spécifique. La conclusion pratique est donc simple : faites correspondre la famille d'alliages à la chimie du procédé, à la température et au niveau de chlorure avant de passer commande. Le choix d’une mauvaise nuance est la cause la plus fréquente de défaillance prématurée des pièces moulées en alliage de nickel.
| Désignation | Famille d'alliages | Conditions de service typiques | Composants de fonte courants |
|---|---|---|---|
| CZ100 | Nickel commercialement pur | Soude caustique chaude, potasse caustique, chlore sec | Corps de pompe, corps de vanne, coques d'évaporateur, pièces de cellule à membrane |
| M35-1, M35-2 | Nickel-cuivre | Eau de mer, acide fluorhydrique dilué, acide sulfurique modéré | Corps de vannes, corps de pompes, brides, raccords de tuyauterie |
| M30C | Nickel-cuivre-carbon | Similaire au nickel-cuivre, avec du carbone contrôlé pour des conditions de processus spécifiques | Garnitures de vannes et de pompes, équipements de process |
| N7M, N12MV | Nickel-molybdène | Acides réducteurs, en particulier l'acide chlorhydrique dans des conditions de faible oxydation | Roues, garnitures de vannes, agitateurs, composants internes du réacteur |
| CW-6M, CW-12MW | Nickel-molybdène-chromium | Milieux oxydants et réducteurs ; exposition étendue aux produits chimiques et pétrochimiques | Systèmes de lavage, pièces de pompes chimiques, composants sous pression |
| CW-6MC | Ni-Cr-Mo avec niobium | Service de chlorure, résistance aux piqûres et à la corrosion sous contrainte requis | Corps de pompes, quincaillerie marine, équipements de dépollution |
| CY40 | Nickel-chrome | Service caustique à haute température, gaz halogènes, atmosphères de traitement thermique | Pièces de four, équipement de traitement chimique, matériel de savon et de détergent |
Une idée fausse courante est que la norme garantit un taux de corrosion spécifique. Ce n’est pas le cas. ASTM A494 définit la composition, les propriétés et les tests ; La sélection de la nuance correcte fait partie de la conception technique et aucune spécification de moulage ne peut remplacer cette tâche.
Obligations en matière de chimie, d’essais mécaniques et de certification
La confiance dans une pièce moulée A494 vient d'une vérification documentée, et non du seul nom de l'alliage. La norme exige que la chimie soit vérifiée par une analyse thermique, et la fonderie doit signaler les propriétés mécaniques qui s'appliquent à la nuance. Les acheteurs peuvent également ajouter une vérification supplémentaire, mais ces vérifications doivent être explicitement indiquées dans la demande de devis.
| Étape de vérification | Ce que cela confirme | Quand l’exiger |
|---|---|---|
| Analyse thermique | La composition de la matière fondue répond aux limites de qualité | Chaque manche, obligatoire selon la norme |
| Analyse du produit | La composition de la pièce moulée finie est dans les limites de tolérance | Chaque fois que la traçabilité d’un moulage spécifique est critique |
| Traction, rendement, allongement | Performances mécaniques du matériau traité thermiquement | Chaque chaleur, signalée dans le certificat matériau |
| Essai de dureté | État du traitement thermique | Pour les nuances avec des plages de dureté spécifiées |
| Revue des procédures de réparation-soudage | Le métal soudé correspond à ses qualités chimiques et à ses performances en matière de corrosion | Quand les réparations soudées sont autorisées |
| Examen radiographique | Solidité interne et absence de défauts de retrait | Pour les composants sous pression ou critiques pour la sécurité |
| Identification positive des matériaux (PMI) | Confirme que la partie finale est la note prévue | Pour le contrôle des risques liés aux matériaux mixtes dans les grands stocks d'alliages |
Laisser ces chèques hors de l’ordre permet généralement d’économiser un peu d’argent au début et peut coûter beaucoup plus cher plus tard. Une chaleur mal étiquetée ou une cavité de retrait non trouvée à l’intérieur du boîtier d’une pompe chimique coûte cher à réparer une fois l’équipement en service.
Comment spécifier correctement les pièces moulées ASTM A494
Une spécification correctement rédigée ne laisse aucune place à l’interprétation, c’est pourquoi chaque appel d’offres doit définir six points :
- Référencez la norme et l'édition : ASTM A494/A494M-22, ou l'édition actuellement en vigueur au moment de la commande.
- Indiquez la désignation exacte de la qualité, telle que CW-6MC, M35-1 ou N7M, ainsi que toute condition de traitement thermique supplémentaire.
- Définissez la forme de livraison : brute de coulée, sablée, usinée ou avec coupons de test attachés.
- Lister les vérifications requises : PMI, radiographie, ressuage, test de pression hydrostatique ou cartographie de dureté.
- Exigez une traçabilité complète depuis le numéro de coulée jusqu'à la coulée individuelle, avec un rapport d'essai de matériau signé.
- Convenez de la politique de réparation-soudage : quelles qualités peuvent être soudées et si un traitement de réchauffage est obligatoire après le soudage.
Des spécifications claires aident également la fonderie à évaluer le travail de manière réaliste. Lorsque l’acheteur et la fonderie partent du même document de référence, le devis, le parcours de fabrication et le contrôle final restent alignés.
Évaluation d'une fonderie pour les pièces moulées en alliage de nickel ASTM A494
La capacité de la fonderie décide si la norme est réellement respectée, alors évaluez l'installation plutôt que la brochure. Recherchez les preuves de quatre éléments : des tests chimiques et mécaniques en interne, une expérience documentée avec des fontes riches en nickel, un processus de coulée adapté à la géométrie de la pièce et un système d'inspection discipliné.
- Équipement de laboratoire interne pour la vérification chimique et les tests mécaniques, afin que les résultats ne soient pas retardés par les attentes de tiers.
- Expérience en fusion avec des alliages à haute teneur en nickel et à base de nickel, y compris le contrôle de la température de fusion, la désoxydation et la pratique du coulage.
- Flexibilité du processus : moulage résine-sable pour les grands boîtiers, moulage de précision pour les garnitures de précision, mousse perdue pour les formes complexes à paroi mince et moulage centrifuge pour les pièces tubulaires.
- Capacité de traitement thermique et de finition, de sorte que les conditions de traitement thermique de la norme sont contrôlées en interne.
- Des enregistrements de qualité qui retracent chaque coulée jusqu'à un numéro de chaleur et incluent les rapports dimensionnels et CND requis.
Les composants de pompe constituent un bon point de départ pour évaluer un fournisseur, car ils combinent en une seule pièce l’intégrité de la pression, le contrôle dimensionnel et la résistance à la corrosion. Les corps de pompes pour services chimiques sont régulièrement coulés dans des qualités nickel-cuivre et nickel-molybdène-chrome sous A494, et la même fonderie devrait être en mesure d'usiner les faces d'étanchéité en interne.
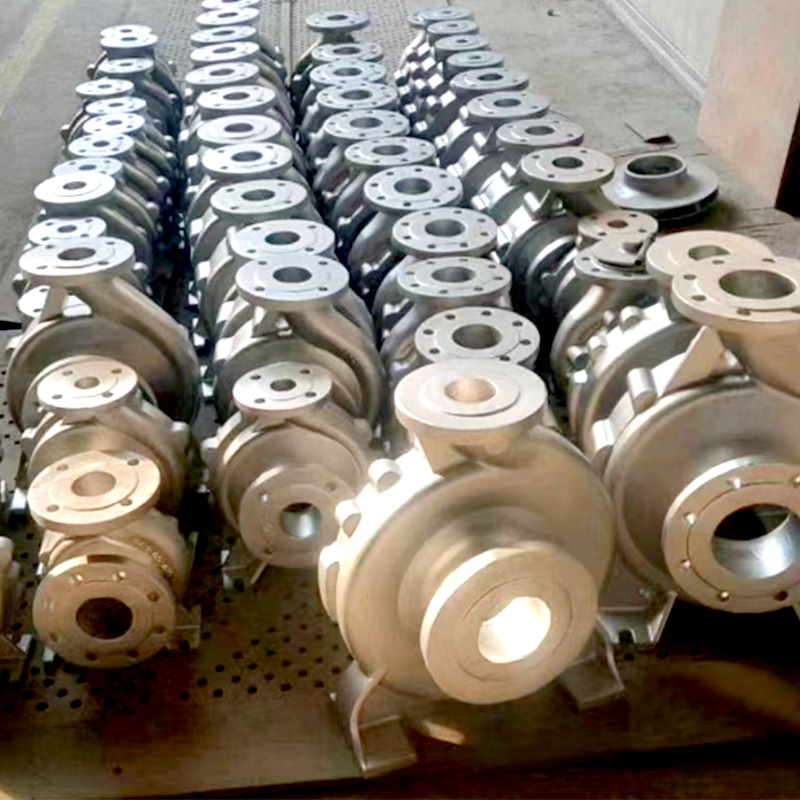 Boîtier de pompe en résine moulée au sable pour applications industrielles Ce boîtier de pompe en résine moulée au sable démontre la capacité de la fonderie à combiner intégrité sous pression, contrôle dimensionnel et résistance à la corrosion, ce qui en fait un élément clé à inspecter lors de l'évaluation des capacités de moulage et d'usinage d'un fournisseur. Voir le produit →
Les vannes et les régulateurs de débit suivent la même logique. Un clapet à clapet dans une ligne de traitement corrosif ou abrasif est généralement une pièce moulée avec une pression nominale et une surface de contact étanche, de sorte que l'atelier de modèles et le service d'usinage de la fonderie déterminent la qualité finale.
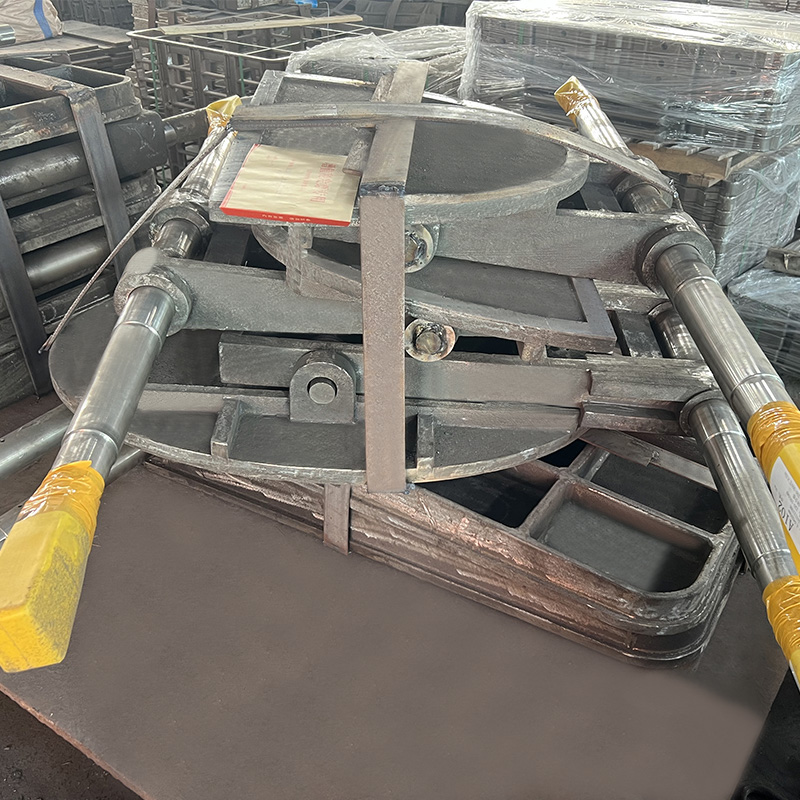 Vanne à clapet en mousse perdue pour systèmes de contrôle des fluides Ce clapet à clapet est produit par moulage de mousse perdue pour des géométries complexes et des dimensions précises, offrant une étanchéité fiable en service haute pression, ce qui en fait un exemple approprié de la capacité du fournisseur en matière de composants de contrôle de débit. Voir le produit →
Pour la tuyauterie, les acheteurs combinent souvent les raccords moulés A494 avec des tubes coulés par centrifugation. Lorsque la ligne transporte de la chaleur ainsi que des fluides corrosifs, un tuyau moulé en acier inoxydable produit sur une machine centrifuge est un compagnon pratique pour les pièces moulées en alliage de nickel.
 Tuyau en acier inoxydable résistant à la chaleur en fonte centrifuge Ce tuyau en acier inoxydable résistant à la chaleur est fabriqué par coulée centrifuge pour garantir une densité et une résistance uniformes dans les conduites à haute température et haute pression, complétant les raccords en alliage de nickel dans les systèmes de tuyauterie corrosifs. Voir le produit →
Le choix du processus influence les enregistrements de qualité. Les fonderies qui contrôlent la séquence du motif à la coulée, comme celles qui utilisent le processus de coulée de mousse perdue , peut maintenir l'épaisseur de paroi sur des géométries complexes sans usinage coûteux. Pour les petits composants en alliage de nickel, contrôle des défauts dans le procédé de moulage de précision à la cire perdue est tout aussi important, alors demandez comment le fournisseur prévient les défauts courants du moulage à modèle perdu.
Les certifications telles que ISO 9001:2015 sont une référence plutôt qu'une garantie. Ce qui compte le plus dans une commande d'alliages de nickel, c'est l'expérience de la fonderie en matière de matériaux résistant à la corrosion, sa volonté de partager les données de test et les enregistrements de procédures, et sa capacité à répondre à une question technique avec des détails plutôt qu'une vague assurance.
Foire aux questions sur la norme ASTM A494
Quelle est la différence entre ASTM A494 et ASTM A743 ?
A743 est la spécification générale pour les pièces moulées à base de fer-chrome, de fer-chrome-nickel et de nickel résistantes à la corrosion ; A494 est limité aux pièces moulées en nickel et en alliages riches en nickel avec des tests chimiques et mécaniques plus étroitement contrôlés. Utilisez A494 lorsque le composant est une véritable pièce en alliage de nickel et que l'environnement exige ce niveau d'alliage.
Les pièces moulées ASTM A494 sont-elles soudables ?
Oui. La norme autorise un soudage de réparation qualifié avec un métal d'apport correspondant. La principale préoccupation est la corrosion localisée au niveau de la zone de soudure, les réparations doivent donc être soigneusement contrôlées et les qualités qui nécessitent un traitement thermique après soudage doivent être retraitées et testées à nouveau.
Le traitement thermique est-il obligatoire pour toutes les qualités A494 ?
Non. Certaines qualités sont acceptables à l’état brut de coulée, tandis que d’autres sont commandées à l’état recuit ou traité en solution. Le certificat de fonderie doit faire état de l'état de livraison et des résultats mécaniques associés.
Le PMI et la radiographie sont-ils inclus dans la norme ASTM A494 ?
Pas automatiquement. Le PMI et la radiographie sont des mesures complémentaires que l'acheteur peut ajouter au bon de commande. Pour les pièces moulées en alliage de nickel résistant à la pression, les deux contrôles sont fortement recommandés.
Quelle qualité convient le mieux au service de l’eau de mer ?
Les qualités nickel-cuivre telles que M35-1 et M35-2 ont une longue histoire dans l'eau de mer, tandis que le CW-6MC est préféré lorsque les piqûres de chlorure et la fissuration par corrosion sous contrainte constituent les risques majeurs. La décision finale dépend de la température, de la géométrie des fissures, de la vitesse et de la teneur en oxygène.
La spécification de la norme ASTM A494 est la première étape, mais la véritable assurance vient de l'exécution quotidienne de la fonderie. Un fournisseur capable de gérer l'ensemble de la chaîne de fabrication, depuis la conception du modèle et la fusion en passant par le moulage, le traitement thermique, l'usinage et l'inspection dans une seule installation, est beaucoup plus susceptible de produire des pièces moulées en alliage de nickel qui satisfont à la fois aux normes et à l'épreuve du temps en service corrosif.