Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Province du Jiangsu


Le traitement thermique pour la coulée est un cycle thermique contrôlé appliqué après solidification pour modifier la microstructure d'un métal coulé et obtenir les propriétés mécaniques, l'état de contrainte résiduelle et la stabilité dimensionnelle requis. Pour la plupart des pièces moulées en acier et en alliages forts, il ne s'agit pas d'un supplément facultatif ; c'est l'étape qui transforme une pièce telle que moulée en un composant d'ingénierie fiable.
Qu’est-ce que le traitement thermique dans le moulage des métaux ?
À la base, le traitement thermique comprend trois étapes : chauffer la pièce moulée à une température définie, la maintenir pendant une période appelée « trempage », puis la refroidir à une vitesse contrôlée. Les vitesses de chauffage et de refroidissement, la température maximale et le temps de trempage déterminent la microstructure finale. Pour les aciers au carbone, l’objectif est généralement une austénitisation autour de 850-950 °C, suivie d’une voie de refroidissement délibérément choisie. Pour les aciers inoxydables et les superalliages, le processus peut inclure un traitement en solution à des températures plus élevées et un vieillissement ultérieur pour précipiter les phases de renforcement.
- Taux de chauffage contrôlé pour éviter les chocs thermiques et les distorsions.
- Temps de trempage adapté à l’épaisseur de la section, pas seulement au poids de la pièce.
- Vitesse de refroidissement choisie en fonction du produit de transformation recherché : ferrite, perlite, bainite ou martensite.
Pourquoi le traitement thermique est-il important pour les pièces moulées ?
Le traitement thermique est important car il transforme la structure dendritique et ségréguée telle que coulée en une matrice plus uniforme présentant la résistance, la ductilité et la stabilité requises par la spécification. Sans cela, une pièce moulée conserve des contraintes internes élevées et des propriétés mécaniques inférieures.
- Soulagement du stress résiduel pour éviter toute distorsion pendant l'usinage et l'entretien.
- Propriétés mécaniques améliorées , y compris la résistance à la traction, la limite d'élasticité, la résistance aux chocs et la ductilité.
- Dureté contrôlée pour la résistance à l’usure ou la facilité de coupe.
- Meilleure usinabilité grâce à une structure plus douce et plus cohérente.
- Stabilité à long terme pour les pièces exposées à des températures élevées, telles que les rouleaux de four et les montages de traitement thermique.
Processusus courants de traitement thermique pour les pièces moulées
Chaque processus de traitement thermique est défini par un chemin temps-température, et le choix parmi eux est déterminé par la microstructure et les propriétés finales souhaitées. Le tableau ci-dessous résume les cycles les plus courants pour les pièces moulées en acier ; les paramètres exacts dépendent toujours de la qualité de l'alliage, de l'épaisseur de la section et des spécifications applicables.
| Process | Plage de chauffage typique | Méthode de refroidissement | Objectif principal |
|---|---|---|---|
| Recuit | 850-950 °C | Four frais | Adoucissement et usinabilité |
| Normalisation | 850-950 °C | Air frais | Affinement du grain et résistance supérieure |
| Trempe | 850-950 °C | Trempe à l'huile, à l'eau ou aux polymères | Durcissement |
| Trempe | 150–650 °C | Air ou four frais | Soulagement du stress et ajustement de la ténacité |
| Soulager le stress | 550–650 °C | Refroidissement lent | Élimination des contraintes résiduelles |
| Solution de traitement du vieillissement | 980-1200 °C 480-900 °C | Âge de trempe | Durcissement par précipitation |
L'uniformité de la température à l'intérieur de la charge est plus importante que le point de consigne sur le contrôleur. Une différence de 10 à 20 °C entre le centre et le bord de la charge peut modifier la dureté finale de la pièce de plusieurs HRC. C'est pourquoi optimisation de la conception des plateaux de traitement thermique pour l'uniformité de la température du four est l’une des améliorations de qualité les plus rentables qu’une fonderie puisse apporter.
Comment choisir le bon cycle de traitement thermique
Commencez par les propriétés mécaniques requises et la fiche technique de l'alliage, et non par une recette générique. Ceci est particulièrement important pour les pièces moulées, car la structure telle que coulée est déjà affectée par la taille de la section et les conditions de refroidissement dans le moule.
Qualité d'alliage
La fiche technique du matériau indique la température recommandée pour le traitement d'austénitisation ou de mise en solution. La composition chimique et l'équivalent carbone déterminent la trempabilité.
Géométrie des sections
Les sections lourdes nécessitent des temps de trempage plus longs et des taux de trempe plus lents. Les transitions brusques doivent être évitées grâce à un refroidissement contrôlé.
Propriétés cibles
La spécification définit la dureté, la résistance à la traction, l'allongement ou la ténacité aux chocs. Le cycle doit être sélectionné pour atteindre cette plage avec la structure de distribution réelle.
Environnement de service
Les applications à haute température, corrosives ou à forte usure nécessitent des considérations particulières telles que la stabilisation, le durcissement par précipitation ou les traitements de surface.
Pour les pièces moulées utilisées dans des environnements à haute température, telles que les rouleaux de four, les composants de four ou les outils de traitement thermique, le cycle doit également stabiliser la structure contre le fluage et l'oxydation à long terme. C’est là que l’expérience avec les alliages résistants à la chaleur est importante : une fonderie qui coule et traite régulièrement ces matériaux sait comment équilibrer résistance et ductilité.
Outillage de traitement thermique : la variable négligée
L'outillage de traitement thermique influence directement l'uniformité du chauffage et du refroidissement, la distorsion des pièces et le débit des lots, il mérite donc la même attention technique que le programme du four.
Paniers empilables pour fours à puits
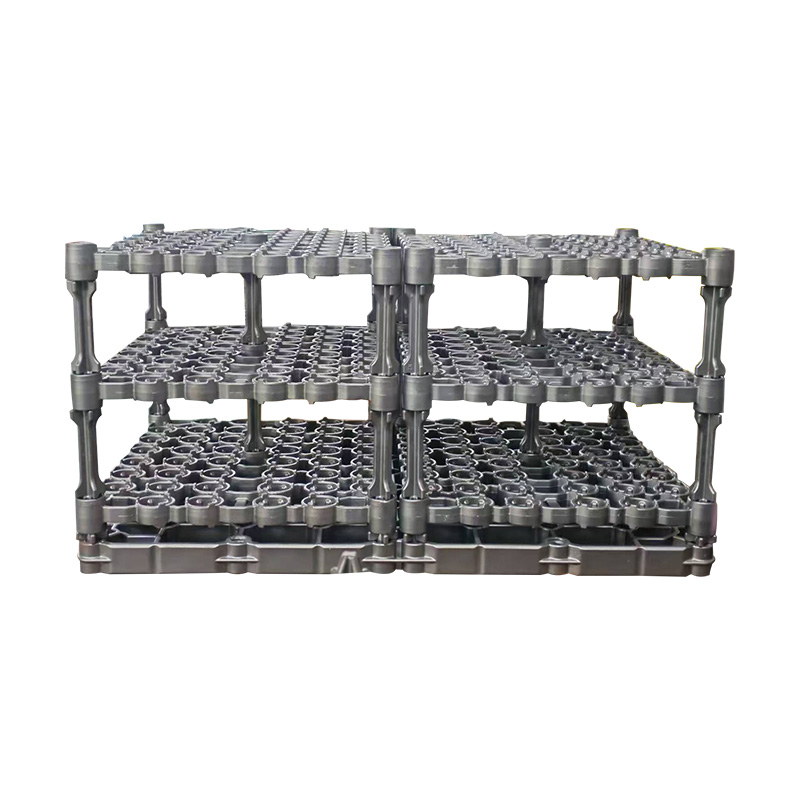
Un panier empilable améliore l'utilisation du four et l'uniformité de la température en laissant des chemins de gaz ouverts entre les couches. Les fours verticaux à puits sont courants pour les lots de pièces moulées de petite ou moyenne taille, et un panier de fourneau empilable de type puits peuvent être empilés sur deux ou trois niveaux sans sacrifier l’uniformité de la température.
 Panier empilable de traitement thermique d'OEM/ODM pour le fournisseur de four de type puits, société En tant que panier empilable de traitement thermique en Chine pour fournisseur de fours de type puits et société OEM/ODM, Xinghua Jinniu traitement thermique personnalisé professionnel... Voir le produit →
Plateaux de base et contrôle de la zone de contact
Un plateau de base avec une zone de contact réduite évite les points chauds et froids locaux et constitue un facteur essentiel d'uniformité thermique. Un plateau de base en fonte d'acier inoxydable utilise des ouvertures et des supports surélevés pour réduire l'empreinte de contact tout en gardant la pièce stable. La relation entre la surface de contact et le flux de chaleur est discutée plus en détail dans cet article technique sur conception de la zone de contact du plateau de base .
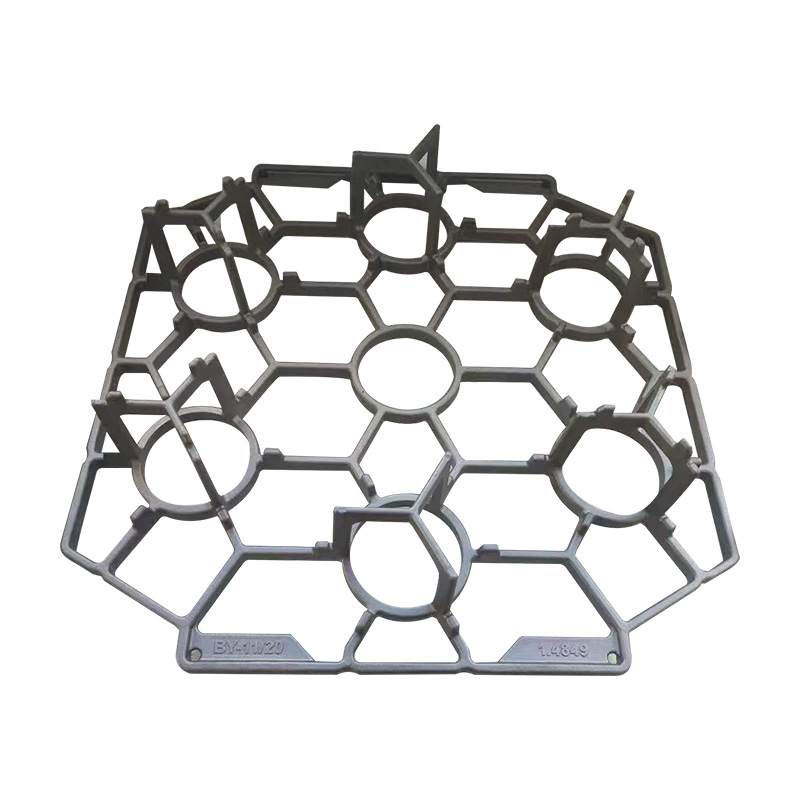 Fournisseur de plateaux de base moulés en acier inoxydable OEM/ODM, entreprise En tant que fournisseur chinois de plateau de base en fonte d'acier inoxydable et société OEM/ODM, Xinghua Jinniu est un plateau de base en fonte d'acier inoxydable personnalisé professionnel. ... Voir le produit →
Cadres matériels pour géométries complexes
Les cadres de matériaux soutiennent la pièce à des points définis sans bloquer l'atmosphère du four, ce qui évite l'affaissement et améliore le flux de chaleur. Un cadre de matériau pour le chargement du traitement thermique peut être conçu pour s'adapter au contour de la pièce, en maintenant la pièce moulée dans sa forme correcte tout en laissant le reste de la surface ouverte à l'atmosphère du four.
 Fournisseur de cadre de matériau de traitement thermique de moulage de précision OEM/ODM, entreprise En tant que fournisseur chinois de cadres de matériaux de traitement thermique de moulage de précision et société OEM/ODM, Xinghua Jinniu professionnel personnalisé Precision Casti... Voir le produit →
Les trois solutions sont elles-mêmes des pièces moulées de précision en acier inoxydable résistant à la chaleur, produites sous les mêmes contrôles de qualité que les pièces qu'elles transportent. La production en interne permet d'ajuster rapidement la géométrie du luminaire lorsqu'un client introduit une nouvelle famille de pièces.
Défauts courants du traitement thermique et comment les éviter
Les défauts de traitement thermique les plus courants proviennent d'un chauffage inégal, d'un refroidissement incontrôlé ou d'un environnement de four instable, et chacun peut être évité grâce à des changements de processus et d'outillage.
- Distorsion causé par un chauffage inégal ou un refroidissement trop rapide. Un montage et un préchauffage appropriés réduisent le risque.
- Fissuration en raison d'une contrainte thermique élevée. Réduisez la sévérité de la trempe et concevez des coins internes pointus.
- Oxydation et décarburation à haute température. Une atmosphère protectrice ou un vide est requis pour les aciers à haute teneur en carbone et à outils.
- Dureté non uniforme causé par une mauvaise densité de charge ou un mauvais placement du thermocouple. Reconfigurez la charge et améliorez la circulation des gaz.
Lors du traitement thermique sous vide, la propreté des luminaires et la composition des matériaux affectent également le comportement de dégazage de la charge. Le effet dégazant des plateaux de traitement thermique sous vide peut modifier la qualité de surface des pièces, c'est pourquoi de nombreux cycles de vide incluent un maintien prolongé pour permettre au dispositif et aux pièces de libérer le gaz adsorbé.
Foire aux questions
Toutes les pièces moulées nécessitent-elles un traitement thermique ?
Non. Les pièces moulées en fonte grise sont souvent coulées et certaines pièces en aluminium sont coulées dans un état qui répond déjà aux spécifications. Cependant, la plupart des pièces moulées en acier, des pièces moulées en fonte ductile et des composants fortement alliés nécessitent au moins un cycle thermique pour répondre aux exigences de propriétés mécaniques.
Quelle est la différence entre recuit et normalisation ?
Le recuit refroidit lentement la pièce moulée dans le four, produisant une structure ferritique-perlitique molle, idéale pour l'usinage. La normalisation refroidit dans l'air, produisant une perlite plus fine et une résistance plus élevée. Choisissez la normalisation lorsque vous avez besoin de meilleures propriétés mécaniques et le recuit lorsque vous avez besoin d'une douceur maximale.
Le traitement thermique peut-il être répété ?
Oui, mais pas sans risque. Des cycles répétés peuvent provoquer une croissance des grains, une décarburation de la surface ou un tartre excessif. Si le premier cycle n'atteint pas la dureté cible, la pièce peut souvent être réchauffée une fois, mais le fournisseur doit d'abord évaluer la microstructure et l'état de surface.
Comment un acheteur peut-il vérifier qu’une pièce moulée a été correctement traitée thermiquement ?
Demandez un certificat de traitement thermique avec des graphiques temps-température, les résultats de dureté et, le cas échéant, les données d'essais de traction ou d'impact. Un fournisseur fiable peut également montrer le journal du four et la norme utilisée. Si la pièce moulée se déforme ultérieurement pendant l'usinage, la relaxation des contraintes peut avoir été ignorée ou raccourcie.
Le moyen le plus rentable d'obtenir un traitement thermique correct consiste à sélectionner un fournisseur de pièces moulées qui contrôle l'ensemble de la boucle de traitement thermique, y compris le montage, le chargement des lots et la vérification. Chez Xinghua Jinniu Machinery Manufacturing Co., Ltd., le traitement thermique fait partie du même système de qualité que la fusion, le moulage et la finition, de sorte que le cycle, l'outillage et les données d'inspection restent sous un même toit.